Konstruktion und Messtechnik für Heißschmelz-Beschichtungsmaschinen mit dem Ziel ±0,001 mm Genauigkeit
Die Konstruktion einer Heißschmelz-Beschichtungsmaschine für eine Genauigkeit von ±0,001 mm beginnt bei der Basis. Das Maschinenbett muss aus einer massiven Granit- oder Polymerbetonplatte mit hohem Steifigkeits-Gewichts-Verhältnis und hervorragender Dämpfung bestehen. Der Wärmeausdehnungskoeffizient von Granit ist etwa halb so groß wie der von Stahl, was eine inhärente Stabilität bietet. Der Beschichtungskopf (Düsenhalterung und Walzenlagerung) wird direkt auf dieser Basis über drei-Punkt-kinematische Lagerungen montiert, um Verformungen zu vermeiden. Die Achse der Stützwalze wird mittels eines Paares von Ultrapräzisions-Kreuzrollenlagern oder, für höchste Genauigkeit, mittels Luftbuchsen fixiert. Luftbuchsen haben keine Reibung und praktisch keinen Rundlauffehler (<0,0001 mm), erfordern jedoch saubere, trockene Druckluft. Alle Aktuatoren (Düsenpositionierung, Spaltverstellung) verwenden Linearmotoren mit nanometer-genauen Encodern.
Die Düse muss für extreme Steifigkeit ausgelegt sein. Die Finite-Elemente-Analyse wird verwendet, um die Durchbiegung unter innerem Druck und thermischer Belastung zu minimieren. Die Steifigkeit des Düsenkörpers sollte 1000 N/μm an der Lippe überschreiten. Das Lippenmaterial ist oft Wolframkarbid oder Keramik, um die Schärfe der Kante zu erhalten und Verschleiß durch abrasive Füllstoffe zu widerstehen. Die geschliffene Lippenoberfläche sollte auf 0,2 μm Ebenheit geläppt werden, und die Schlitzbreite (Steglänge) wird für einen niedrigen Druckabfall optimiert. Um eine Dickenunebenheit von ±0,001 mm zu erreichen, benötigt die Düse auch individuelle Bolzenaktuatoren, die sich in Schritten von 0,1 μm bewegen können, typischerweise mit piezoelektrischen Stapelaktuatoren mit integrierten Dehnungsmessstreifen für die Positionsregelung im geschlossenen Regelkreis.
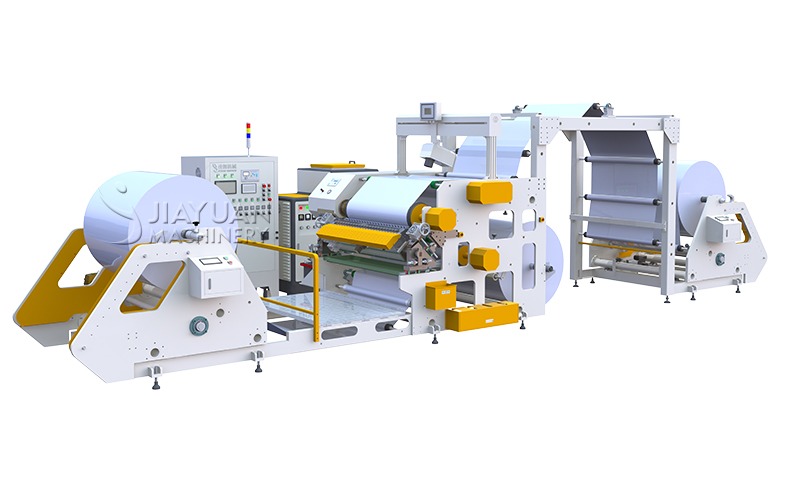
Schmelzklebebeschichtungsmaschine
Das Messsystem für eine solche Maschine ist umfangreich. Mehrere kapazitive Spaltsensoren (Auflösung 0,01 μm) sind um die Düsenlippe herum montiert und zeigen auf die Stützwalze, um den tatsächlichen Beschichtungsspalt in Echtzeit zu messen. Diese Sensoren speisen einen schnellen Regelkreis, der die Düsenposition über Piezoaktuatoren anpasst und den Spalt innerhalb von ±0,0002 mm hält, trotz externer Vibrationen oder thermischer Drift. Zusätzlich tastet ein Lasertriangulationssensor die Oberfläche der Stützwalze ab, um ihr Profil zu messen und eventuelle Restrundlauffehler softwaremäßig zu kompensieren. Die Bahndicke kann auch online mit einem hochauflösenden Ultraschall- oder optischen Messgerät gemessen werden, um die Substratschwankung von der Gesamtdicke abzuziehen.
Die Umgebungskontrolle ist obligatorisch. Eine Beschichtungsmaschine mit ±0,001 mm Genauigkeit muss in einem temperaturgeregelten Raum (20 °C ±0,1 °C) mit Luftfeuchtigkeitsregelung (45 % ±5 % RF) aufgestellt werden, um Kondensation und statische Aufladung zu vermeiden. Die Maschine steht auf einem aktiven Vibrationsisolierungstisch, der Gebäudevibrationen bis zu 0,01 Hz unterdrückt. Die Luftströmung um den Beschichtungskopf wird minimiert (weniger als 0,2 m/s), um thermische Gradienten zu vermeiden. Bediener müssen Reinraumkleidung tragen und dürfen nicht schwer in der Nähe der Maschine gehen. Diese Bedingungen finden sich typischerweise in der Halbleiter- oder Präzisionsoptikfertigung, nicht in standardmäßigen Konfektionierungsanlagen.
Die Verifizierung der ±0,001 mm Spezifikation erfolgt mit einer zertifizierten Referenzprobe. Ein dünner, hochflacher Edelstahl-Shimm (0,050 mm Dicke, Toleranz ±0,0005 mm) wird zwischen Düsenlippe und Walze gelegt, und der Spalt wird bis zum Kontakt geschlossen und dann um einen bekannten Abstand zurückgezogen. Mit einem Weißlichtinterferometer wird die tatsächliche Beschichtungsdicke auf einem Testsubstrat an 50 Punkten über die Bahn gemessen. Die Standardabweichung sollte weniger als 0,0003 mm betragen, und der Bereich (max-min) weniger als 0,001 mm. Dieser Test wird bei verschiedenen Temperaturen (100 °C, 150 °C, 200 °C) und Geschwindigkeiten (10, 50, 100 m/min) wiederholt. Bei Bestehen wird die Maschine für die ±0,001 mm Genauigkeit zertifiziert.
Die Aufrechterhaltung dieser Genauigkeit über die Zeit erfordert eine regelmäßige Neukalibrierung (alle 200 Stunden oder wöchentlich). Die Stützwalze sollte alle sechs Monate nachgeschliffen und die Düsenlippe auf Kerben überprüft werden. Piezoaktuatoren haben eine begrenzte Lebensdauer (ca. 10^9 Zyklen) und müssen planmäßig ersetzt werden. Obwohl eine Beschichtungsgenauigkeit von ±0,001 mm für 99 % der Anwendungen übertrieben ist, stellt sie den Höhepunkt der Heißschmelz-Beschichtungstechnologie dar und ermöglicht Produkte wie fortschrittliche medizinische Pflaster, Mikroschicht-Optikfolien und Festkörperbatterie-Elektrolyte. Hersteller, die diese Fähigkeit beherrschen, erlangen einen erheblichen Wettbewerbsvorteil.
