Optimierung des Rotations-Siebdrucks für Heißschmelzklebstoffe in der textilen Hochvolumen-Laminierung
Die Rotations-Siebdruck-Heißschmelzbeschichtung wird häufig in der Vlies- und Textilindustrie zum Laminieren von Schichten verwendet (z.B. Deckstoff einer Windel auf die Saugschicht oder Gewebe auf Schaumstoff). Die Maschine besteht aus einem perforierten zylindrischen Sieb, das gegen eine Stützwalze rotiert. Im Inneren des Siebs drückt eine stationäre Rakel (Klinge) den Heißschmelzklebstoff durch die Sieblöcher auf das Substrat. Das Muster kann Punkte, Linien oder zufällig sein. Punktmuster (z.B. 1-mm-Punkt, 2-mm-Abstand) sind üblich, um die Atmungsaktivität beim Kleben zu erhalten. Die offene Fläche des Musters (typischerweise 15–40 % der Sieboberfläche) bestimmt die effektive Klebstoffabdeckung und Bindungsfestigkeit. Für Windelelastik wird ein Linienmuster (wellenförmig oder gerade) verwendet. Rotationssiebe bestehen aus galvanisch geformtem Nickel (fein) oder lasergravierten Metallzylindern für grobe Muster.
Kritische Parameter für die Rotations-Siebdruck-Heißschmelzbeschichtung: Sieblochdurchmesser (0,3–1,5 mm), Wandstärke (0,1–0,3 mm) und Mustergeometrie. Der Klebstoff muss eine spezifische Rheologie aufweisen: Er sollte thixotrop sein (die Viskosität nimmt unter Scherung ab), um durch die Löcher zu fließen, sich dann aber schnell erholen, um Ausbluten zu vermeiden. Ein typischer Schmelzklebstoff für diese Anwendung basiert auf SBC (Styrol-Block-Copolymeren) mit Klebrigmachern, Viskosität 5000–15000 mPa·s bei 150 °C. Die Temperaturzonen der Maschine: Sieb auf 120–150 °C erhitzt, Stützwalze auf 50–80 °C (um den Klebstoff bis zur Laminierung geschmolzen zu halten) und das Klebstoffzufuhrsystem auf 140–160 °C. Die Bahngeschwindigkeit liegt zwischen 50 und 200 m/min.
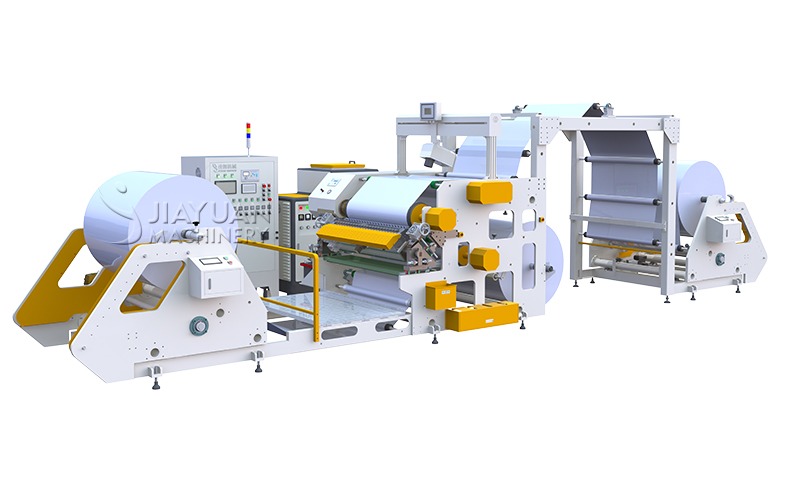
Schmelzklebebeschichtungsmaschine
Die Laminierstation ist oft unmittelbar nach dem Siebdruckkopf integriert. Sobald das mit Klebstoff beschichtete Substrat das Sieb verlässt, wird ein zweites Substrat (z.B. Vliesstoff) über eine Laminierwalze in Kontakt gebracht. Der Walzendruck (2–8 N/mm) und die Temperatur (Umgebung bis 100 °C) beeinflussen die Bindungsfestigkeit. Der Klebstoff muss beim Eintritt in den Walzenspalt noch geschmolzen sein; daher muss der Abstand zwischen Sieb und Walzenspalt minimal sein (0,5–1 m), um eine Abkühlung zu vermeiden. Bei dicken Geweben verbessert das Vorwärmen des zweiten Substrats die Haftung. Nach der Laminierung kann das Verbundmaterial über eine Kühlwalze laufen, um den Klebstoff zu verfestigen und Blockieren zu verhindern.
Die Offenzeit des Klebstoffs (die Zeit, in der der Klebstoff klebrig bleibt) ist entscheidend. Für den Rotationssiebdruck bei hoher Geschwindigkeit muss die Offenzeit mindestens 2–5 Sekunden betragen, um eine Laminierung zu ermöglichen. Die Offenzeit wird durch die Klebstoffformulierung (Zugabe von Wachsen oder Harzen) und durch die Temperatur der Stützwalze gesteuert. Eine heiße Stützwalze verlängert die Offenzeit; eine kalte verkürzt sie. Für die Produktion sollte die Offenzeit an den Abstand von Sieb zu Walzenspalt angepasst werden. Wenn die Offenzeit zu kurz ist, erstarrt der Klebstoff vor der Laminierung, was zu einer schlechten Bindung führt. Wenn sie zu lang ist, kann der Klebstoff durch das Gewebe hindurchtreten. Es sind Versuchsläufe zur Optimierung erforderlich.
Sieb Reinigung und Wartung für die Hochvolumenproduktion: Da Heißschmelzklebstoffe in den Sieblöchern verkohlen können, ist eine regelmäßige Reinigung unerlässlich. Viele Rotationssiebbeschichter haben einen automatischen Reinigungszyklus, bei dem eine Reinigungslösung (oder geschmolzenes Wachs) durch das Sieb zirkuliert, gefolgt von Heißlufttrocknung. Das Sieb sollte mikroskopisch auf verstopfte Löcher überprüft werden. Ein verstopftes Loch verursacht einen fehlenden Punkt, was die Bindungsfestigkeit lokal verringert. Bei kritischen Produkten kann ein Inspektionssystem das beschichtete Muster prüfen und fehlende Punkte markieren. Siebe müssen regelmäßig mit Emulsion neu beschichtet werden; die Lebensdauer eines Nickelsiebs beträgt typischerweise 1–2 Millionen laufende Meter, bevor sich die Löcher vergrößern.
Fehlersuche: Wenn die Bindungsfestigkeit gering ist, überprüfen Sie, ob das Klebstoffgewicht ausreichend ist (Siebdrehzahl erhöhen oder gröberes Sieb verwenden), ob der Walzendruck angemessen ist oder ob die Offenzeit zu kurz ist (Temperatur der Stützwalze erhöhen). Wenn der Klebstoff durch das Gewebe hindurchtritt, reduzieren Sie die Klebstofftemperatur (Viskosität erhöhen) oder verringern Sie den Walzendruck. Wenn die Punkte unregelmäßig sind, überprüfen Sie die Siebvibration oder einen ungleichmäßigen Rakeldruck. Wenn sich Klebstoff auf der Stützwalze ansammelt, installieren Sie einen Abstreifer oder verwenden Sie eine mit Trennschicht versehene Walze. Durch sorgfältige Optimierung dieser Parameter erreichen Rotations-Siebdruck-Heißschmelz-Beschichtungsmaschinen eine effiziente, hochwertige Laminierung für Hygiene- und Textilprodukte bei minimalem Klebstoffabfall und hervorragender Atmungsaktivität.
