Vliesstoff-Heißschmelzklebstoff-Beschichtungsmaschine
Eine Heißschmelzklebstoff-Beschichtungsmaschine für Vliesstoffe ist speziell für das Auftragen von Klebstoff auf leichte, poröse und oft wärmeempfindliche Vliessubstrate wie Spinnvlies, Meltblown, kardierte oder luftgelegte Bahnen ausgelegt. Vliesstoffe werden in großem Umfang in der Hygiene (Windeln, Damenhygiene, Inkontinenz), Medizin (OP-Kittel, Abdecktücher, Masken) und Tüchern eingesetzt. Die Beschichtungsmaschine muss sehr leichte Substrate (typisch 8-50 g/m²) verarbeiten können, ohne Durchbrennen, Faltenbildung oder übermäßiges Eindringen des Klebstoffs zu verursachen. Übliche Beschichtungsverfahren sind die Schlitzdüse (für Vollflächen- oder Musterbeschichtung), Spiralsprüh (für offene, atmungsaktive Muster) und Punktmusterbeschichtung mittels Gravur oder Siebdruck. Die Maschine muss eine präzise Spannungsregelung haben, oft mit Tänzerwalzen mit sehr geringer Trägheit, sowie einen Kühlabschnitt, um den Klebstoff vor dem Aufwickeln zu verfestigen.
Das Arbeitsprinzip für die Vliesbeschichtung: Das Vlies wird von einer Rolle abgewickelt, durchläuft eine Bahnreinigung (Vakuum oder Klebewalze), um lose Fasern zu entfernen, und gelangt dann in die Beschichtungsstation. Bei der Schlitzdüsenbeschichtung wird der Klebstoff als dünner Film oder als Muster über eine Unterlegscheibe aufgetragen. Bei der Spiralsprühbeschichtung wird mit einer Sprühpistole mit Wirbelluftmuster ein feines, offenes, faserförmiges Klebstoffmuster aufgetragen. Nach der Beschichtung kann das Vlies sofort mit einem anderen Vlies oder einer Folie laminiert werden. Das Laminat läuft dann über Kühlwalzen, die auf 10-30 °C eingestellt sind, um den Klebstoff zu verfestigen. Das Endprodukt wird aufgewickelt. Typische Bahngeschwindigkeiten liegen bei 200-600 m/min für Hygieneartikel. Das Auftragsgewicht wird niedrig gehalten, oft 2-15 g/m², um Weichheit und Atmungsaktivität zu erhalten.
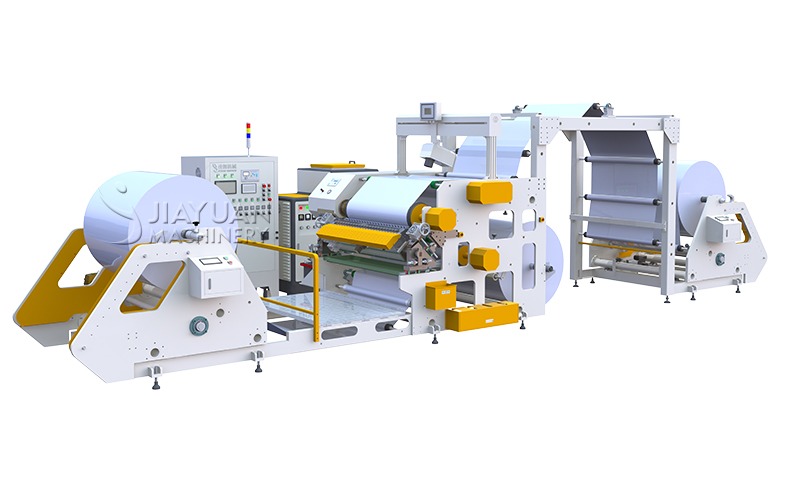
Schmelzklebebeschichtungsmaschine
Hauptanwendungen: 1) Windelkonstruktion – Verklebung der Deckschicht mit der Saugverteilerschicht und der Außenschicht. 2) Elastikbefestigung – Auftragen von Heißschmelzklebstoff auf Elastikfäden, die zwischen Vliesschichten eingebettet sind. 3) Damenbinde – Verklebung der Decklage mit dem Saugkern. 4) Medizinisches Kittellaminat – Verklebung von Vlies mit atmungsaktiver Folie. 5) Feuchttücher – Musterbeschichtung zum Zwischenlegen für Spenderentnahme. 6) Inkontinenzprodukte – ähnlich wie Windeln. Die Maschinen müssen ein gleichbleibendes, niedriges Auftragsgewicht liefern, um „Durchschlagen“ zu vermeiden, bei dem Klebstoff auf die Produktoberfläche gelangt.
Besondere Überlegungen: Vliesstoffe sind oft mit hydrophilen oder hydrophoben Ausrüstungen behandelt, die die Klebstoffbenetzung beeinflussen. Die Beschichtungsmaschine benötigt möglicherweise einen Corona-Vorbehandler, um die Oberflächenenergie zu erhöhen. Die Spannung muss niedrig sein (z. B. 0,2-0,5 N/mm Breite), um Einschnürung zu verhindern. Kantenführungen sind obligatorisch, da Vliese seitlich wandern können. Für die Elastikbefestigung verfügt die Maschine oft über einen „Elastik-Abwickler“ mit kontrolliertem Dehnungsverhältnis. Der verwendete Klebstoff ist typischerweise ein styrolischer Blockcopolymer (SBC)-basierter Haftklebstoff für Bauverklebung oder ein Polyolefin für Elastikbefestigung. Die Viskosität ist niedrig (500-3000 cP) für Sprüh- oder Feinstmusterbeschichtung.
Steuerung und Qualität: Das Beschichtungsgewicht wird online mit einem Beta- oder Infrarotmessgerät gemessen. Bei der Musterbeschichtung kann ein Sichtsystem die Punktgeometrie und -abstände überprüfen. Ein kritischer Parameter ist die „Offenzeit“ – die Zeit zwischen Klebstoffauftrag und Laminierung. Bei Vliesstoffen beträgt die Offenzeit typisch 0,05-0,5 Sekunden; die Maschine muss die Laminierklemmstelle sehr nahe am Beschichtungskopf positionieren (innerhalb von 100-300 mm). Die Kühlwalzen müssen eine Antihaftbeschichtung (PTFE oder Keramik) haben, um Klebstoffaufnahme zu verhindern. Einige Linien haben auch einen „Offline“-Abwickler für das zweite Substrat.
Wartung und Fehlerbehebung: Vliesfasern können sich auf Walzen und Düsen ansammeln und dazu führen, dass der Klebstoff aufsaugt und Fäden bildet. Regelmäßige Reinigung mit Druckluft und weichen Bürsten ist erforderlich. Die Düsenlippen sollten auf Kerben durch Faserreste überprüft werden. Wenn das Vlies „Brandlöcher“ (geschmolzene Stellen) zeigt, reduzieren Sie die Beschichtungstemperatur oder erhöhen Sie die Bahngeschwindigkeit. Wenn der Klebstoff nicht haftet (leicht abziehbar), überprüfen Sie den Laminierklemmdruck und die Temperatur. Heißschmelz-Beschichtungsmaschinen für Vliesstoffe gehören zu den fortschrittlichsten in der Konfektionierungsindustrie und erfordern kontinuierliche Innovation, um den Anforderungen an dünnere, weichere und nachhaltigere Hygieneartikel gerecht zu werden.
