Etiketten-Heißschmelzklebstoff-Beschichtungsmaschine
Eine Heißschmelzklebstoff-Beschichtungsmaschine für Etiketten ist speziell darauf ausgelegt, Haftklebstoff auf Etikettenobermaterial (Papier, Polypropylen, Polyester oder Vinyl) oder direkt auf ein Trennpapier für die spätere Übertragung aufzutragen. Diese Anlage ist das Kernstück der Selbstklebeetikettenherstellung und erzeugt die klebrige Schicht, die es ermöglicht, Etiketten ohne Wasser oder Wärmeaktivierung anzubringen. Die Maschine umfasst typischerweise einen Abwickler für das Obermaterial oder Trennpapier, einen Corona-Vorbehandler (für Folienobermaterial), einen Heißschmelz-Beschichtungskopf (Schlitzdüse oder Walzenbeschichter), eine Laminierklemmstelle, einen Kühlabschnitt, einen Aufwickler für die fertige Etikettenrolle und oft einen integrierten Längsschneider. Die Beschichtungsgewichte liegen zwischen 10 und 30 g/m² für Papieretiketten und 15 bis 50 g/m² für Folienetiketten, mit einer Präzisionsanforderung von ±1,5 g/m² für gleichmäßiges Stanzen.
Das Arbeitsprinzip hängt vom Beschichtungsverfahren ab. Bei der Direktbeschichtung wird der Klebstoff direkt auf das Obermaterial aufgetragen und dann mit einem Trennpapier laminiert. Bei der Transferbeschichtung wird der Klebstoff zuerst auf ein Trennpapier beschichtet, abgekühlt und dann auf das Obermaterial übertragen. Die Schlitzdüsenmethode wird wegen ihrer hohen Präzision und sauberen Betriebs bevorzugt: geschmolzener Haftklebstoff wird durch eine Düse mit schmalem Schlitz gepumpt und als gleichmäßiger Film auf die laufende Bahn abgelegt. Die Walzenbeschichtung wird auch für dickere Schichten oder wenn geringere Präzision akzeptabel ist, verwendet. Nach der Beschichtung läuft das Etikettenmaterial über Kühlwalzen, um den Klebstoff vor dem Aufwickeln zu verfestigen und Blockieren zu verhindern. Die Bahngeschwindigkeiten liegen typisch zwischen 100 und 500 m/min für Papieretiketten und 50 bis 250 m/min für Folienetiketten.
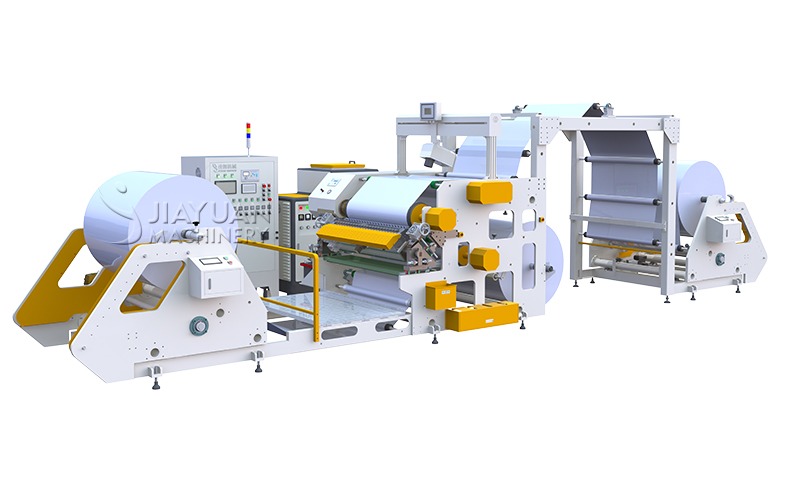
Schmelzklebebeschichtungsmaschine
Hauptanwendungen: 1) Permanente Etiketten für Flaschen, Gläser und Konsumgüter. 2) Abziehbare Etiketten für temporäre Beschilderung oder Preisauszeichnung. 3) Ultrakare „No-Label-Look“-Etiketten für Premiumverpackungen. 4) Thermotransferdruckfähige Etiketten für Barcodes. 5) Sicherheits- und Manipulationsschutzetiketten. 6) Mehrschichtige Etiketten mit Broschüren- oder Ausklappfunktionen. Die Beschichtungsmaschine muss verschiedene Klebstofftypen verarbeiten können: kautschukbasierte Haftklebstoffe (niedrige Kosten, gute Haftung), Acryl-Haftklebstoffe (UV-beständig, klar) und Silikon-Haftklebstoffe (hohe Temperaturbeständigkeit). Jeder erfordert spezifische Temperatur- und Viskositätseinstellungen.
Vorteile der Heißschmelzbeschichtung für Etiketten: Lösemittelfrei und umweltfreundlich, keine Trockenöfen erforderlich (spart Energie und Platz), hohe Haftfestigkeit sofort nach dem Abkühlen und die Fähigkeit, mit hohen Geschwindigkeiten zu beschichten. Heißschmelz-Haftetiketten sind auch widerstandsfähiger gegen Feuchtigkeit und Temperaturschwankungen im Vergleich zu wasserbasierten Klebstoffen. Die Maschinen erzeugen weniger Abfall, da der Klebstoff präzise aufgetragen wird, und Randbeschnitt kann recycelt werden (im Gegensatz zu lösemittelbasierten Klebstoffen, bei denen Lösemittel verdunsten).
Wichtige zu kontrollierende Parameter: Die Gleichmäßigkeit des Beschichtungsgewichts ist entscheidend für das Stanzen. Wenn das Beschichtungsgewicht schwankt, kann das Stanzen durch das Trennpapier schneiden oder Klebstoffrückstände hinterlassen. Die Klebstoffviskosität bei Anwendungstemperatur (typisch 150-180 °C für kautschukbasierte, 160-200 °C für Acryl) muss stabil sein. Das Trennpapier muss die richtige Silikon-Trennkraft haben (typisch 5-15 g/25 mm für leichtes Abziehen). Der Klemmdruck zwischen Obermaterial und Trennpapier sollte einstellbar sein, um intimen Kontakt ohne Herausdrücken des Klebstoffs zu gewährleisten. Die Kühlwalzentemperatur wird zwischen 10-20 °C eingestellt, um den Klebstoff schnell zu verfestigen.
Wartung und Fehlerbehebung: Regelmäßige Reinigung der Schlitzdüsenlippen ist unerlässlich, um Klebstoffansammlungen zu vermeiden, die „Düsenlinien“ (Längsstreifen) verursachen. Die Zahnradpumpe sollte monatlich kalibriert werden, um eine genaue Durchflussmenge sicherzustellen. Wenn das Etikettenmaterial schlecht haftet (löst sich vom Trennpapier oder haftet nicht auf der Flasche), überprüfen Sie den Corona-Behandlungsgrad des Obermaterials (sollte 38-42 dyn/cm für Folien betragen). Wenn Etiketten nach dem Schneiden „auslaufenden“ Klebstoff an den Rändern haben, ist die Beschichtungsbreite möglicherweise zu breit oder die Randkühlung unzureichend. Viele moderne Etikettenbeschichter enthalten ein Inline-Dickenmessgerät (Beta oder Laser), das Rückmeldung an die Pumpe zur automatischen Anpassung des Beschichtungsgewichts gibt. Heißschmelzklebstoff-Beschichtungsmaschinen für Etiketten sind ein Eckpfeiler der Konfektionierungsindustrie und ermöglichen die Herstellung von Milliarden Quadratmetern selbstklebender Etiketten pro Jahr.
