Warum Heißschmelzbeschichtung Streifen hinterlässt
Streifen in der Heißschmelzbeschichtung – auch Düsenlinien oder Längsfehler genannt – sind kontinuierliche oder intermittierende Linien in Maschinenrichtung, bei denen die Beschichtungsdicke von der Umgebung abweicht (normalerweise dünner oder fehlend). Streifen beeinträchtigen das Produktbild und können zu Funktionsstörungen wie schlechter Haftung oder Undichtigkeiten führen. Das Verständnis der Grundursachen ist für eine schnelle Korrektur unerlässlich. Die Hauptursachen sind: Düsenlippenverschmutzung, Düsenlippenbeschädigung, Klebstoffverkohlung oder -gele, ungleichmäßige Temperatur über die Düse, Pumpenpulsation und Substratdefekte. Dieser Artikel erklärt jede Ursache und bietet Schritt-für-Schritt-Lösungen zur Beseitigung von Streifen.
Ursache 1: Düsenlippenverschmutzung – die häufigste Ursache. Ein kleines Stück eingetrockneter Klebstoff, Verkohlung oder Faser haftet an der Düsenlippe und blockiert oder stört den Klebstofffluss lokal. Dies erzeugt einen dünnen Streifen. Lösung: Stoppen Sie die Linie, heben Sie die Düse an, und wischen Sie die Lippe mit einem Messingschaber oder einem weichen Holzstab vorsichtig ab, während der Klebstoff noch geschmolzen ist. Bei hartnäckiger Verschmutzung führen Sie eine vollständige Düsenreinigung durch. Vorbeugung: Verwenden Sie feinere Filtration (100-200 Maschen), halten Sie die Anlage sauber und installieren Sie eine Bahnreinigung, um Staub vor der Beschichtung zu entfernen. Einige Maschinen verfügen über eine automatische „Lippenreinigungsklinge“, die die Düse periodisch überfährt.
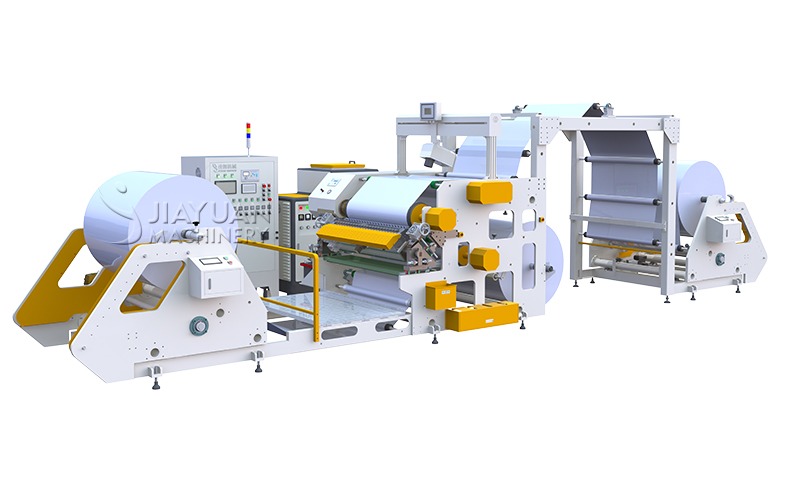
Schmelzklebebeschichtungsmaschine
Ursache 2: Düsenlippenbeschädigung – eine Kerbe oder Kratzer auf der Düsenlippe durch unsachgemäße Reinigung (Verwendung von Stahlwerkzeugen). Die Beschädigung verursacht eine lokale Spaltänderung, die zu einem dicken oder dünnen Streifen führt. Lösung: Bei kleinen Kerben (<50 Mikrometer) kann dies manchmal mit feinem Diamantläppfilm poliert werden. Bei größeren Kerben muss die Düse ausgebaut und die Lippe von einer Präzisionswerkstatt nachgeschliffen werden. Vorbeugung: Verwenden Sie immer Messing- oder weiche Kunststoffwerkzeuge zur Reinigung; kratzen Sie niemals mit Stahlklingen oder Schraubendrehern. Handhaben Sie die Düse während des Aus- und Einbaus sorgfältig.
Ursache 3: Klebstoffverkohlung oder Gelpartikel. Überhitzter Klebstoff bildet harte Kohlenstoffpartikel oder weiche Gele, die durch die Pumpe wandern und sich im Düsenschlitz festsetzen, wodurch ein Streifen entsteht. Lösung: Stoppen, das System mit frischem Klebstoff spülen und die Düse reinigen. Wenn das Problem wiederholt auftritt, kann sich im Schmelzbehälter Verkohlung angesammelt haben; führen Sie eine gründliche Behälterreinigung durch. Reduzieren Sie die Behältertemperatur und vermeiden Sie längeres Halten des Klebstoffs. Verwenden Sie einen feineren Filter (z. B. 100 Maschen). Bei gelgefährdeten Klebstoffen sollten Sie ein Inline-Schmelzfiltersystem mit austauschbarer Filterpatrone in Betracht ziehen.
Ursache 4: Ungleichmäßige Temperatur über die Düsenbreite. Wenn eine Zone der Düse kühler als die anderen ist, steigt die Viskosität lokal an, was den Fluss reduziert und einen dünneren Streifen erzeugt. Umgekehrt verursacht eine heißere Zone einen dickeren Streifen. Lösung: Überprüfen Sie die Temperaturwerte jeder Düsenzone. Verwenden Sie ein IR-Thermometer, um die tatsächliche Düsenlippentemperatur an mehreren Stellen zu messen. Wenn eine Zone abweicht, kalibrieren oder ersetzen Sie das Thermoelement und den Heizer. Stellen Sie sicher, dass die Düsenabdeckung ordnungsgemäß installiert ist, um Zugluft zu vermeiden. Bei breiten Düsen sollten Sie eine Isolierung in Betracht ziehen.
Ursache 5: Pumpenpulsation. Zahnradpumpen erzeugen kleine Druckschwankungen, wenn die Zähne ineinandergreifen. Wenn die Pumpe verschlissen ist oder zu wenige Zähne hat (z. B. 6-Zahn-Pumpe), kann die Pulsation periodische Streifen verursachen (oft als sich wiederholendes Muster alle paar Zentimeter). Lösung: Ersetzen Sie die Pumpe durch eine mit mehr Zähnen (12 oder mehr) oder installieren Sie einen Druckdämpfer (Hydrospeicher) in der Leitung. Überprüfen Sie auch, ob die Pumpenwelle verbogen oder die Kupplung nicht ausgerichtet ist. Reduzieren Sie die Pumpendrehzahl und erhöhen Sie die Bahngeschwindigkeit (erfordert eine Anpassung des Düsenspalts) – dies reduziert die Frequenz der Pulsation relativ zur Bahnbewegung.
Ursache 6: Substratdefekte oder ungleichmäßige Spannung. Eine Falte im Substrat oder eine Vertiefung in der Gegendruckwalze kann zu einer momentanen Trennung von der Düsenlippe führen und einen Streifen verursachen. Lösung: Überprüfen Sie die Oberfläche der Gegendruckwalze auf Ebenheit (Rundlauffehler <0,01 mm). Überprüfen Sie das Substrat auf Klumpen oder Spleiße. Stellen Sie sicher, dass die Spannung konstant ist – eine Spannungsspitze kann das Substrat anheben. Wenn das Substrat eine rutschige Beschichtung hat, verwenden Sie eine Vakuum-Gegendruckwalze. Durch systematische Überprüfung dieser sechs Bereiche lassen sich die meisten Streifenprobleme lösen. Bewahren Sie ein Streifenmuster und ein Foto für Ihr Fehlerbehebungsprotokoll auf. Bei chronischen Streifen sollten Sie ein Upgrade auf eine hochwertigere Düse mit feinerer Oberflächengüte und besserer thermischer Kontrolle in Betracht ziehen. Denken Sie daran, dass eine kleine Investition in die Düsenwartung große Mengen an Abfallmaterial und Stillstandzeiten einspart.
