Verhinderung von Gelierung in der Heißschmelzbeschichtungsmaschine
Gelierung in Heißschmelz-Beschichtungsmaschinen tritt auf, wenn Klebstoffpolymere aufgrund übermäßiger Hitze, langer Verweilzeit oder Verunreinigung vernetzen oder abbauen, wodurch weiche oder harte Partikel entstehen, die Düsen verstopfen und Streifen verursachen. Um Gelierung zu verhindern, halten Sie die Schmelztemperatur strikt innerhalb des vom Klebstoffhersteller empfohlenen Bereichs – typischerweise 130–180 °C für EVA und 150–200 °C für Polyolefine – unter Verwendung einer präzisen PID-Temperaturregelung mit ±1 °C Genauigkeit. Vermeiden Sie es, Klebstoff über längere Zeit im Schmelztank zu halten; führen Sie ein First-in-First-out-Materialverwaltungssystem ein. Verwenden Sie Teflon-beschichtete Tanks und Schmelzer, um Verkohlung und Anhaften zu verhindern. Installieren Sie Feinfilter (100–200 Mesh) in der Schmelzleitung, um Gele und verkohlte Partikel abzufangen, bevor sie die Düse erreichen. Bei gelanfälligen Klebstoffen wie SIS sorgen Sie für eine gleichmäßige Erwärmung, um Agglomeration zu vermeiden. Regelmäßige Tankreinigung und Spülen der Düse mit frischem Klebstoff sind unerlässlich. Verwenden Sie eine Inertgasabdeckung im Schmelztank, um Oxidation zu minimieren. Überwachen Sie Drucktrends – steigender Druck weist auf Filterverstopfung oder Gelansammlung hin. Erwägen Sie ein Inline-Schmelzfiltrationssystem mit austauschbaren Kartuschen für kritische Anwendungen. Schulen Sie die Bediener darin, frühe Anzeichen von Gelierung (Druckspitzen, intermittierende Streifen) zu erkennen und sofort zu reagieren. Dokumentieren Sie Klebstoffchargennummern und Prozessbedingungen für die Rückverfolgbarkeit.
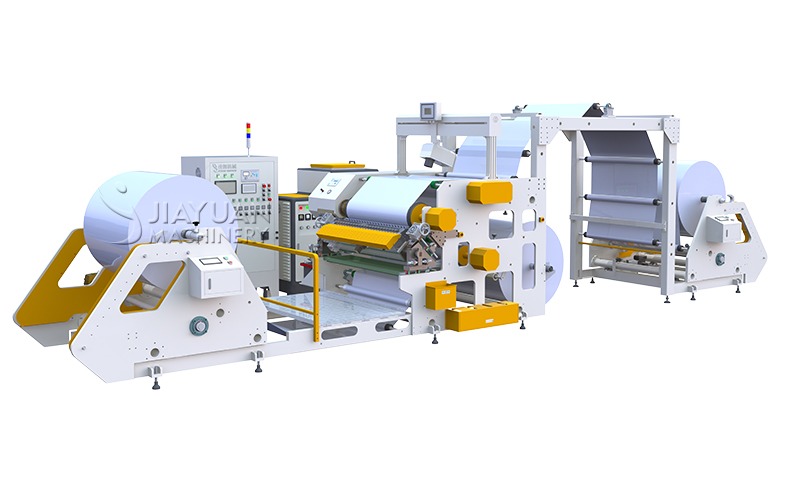
Schmelzklebebeschichtungsmaschine
Jak zapobiec żelowaniu w maszynie do powlekania klejem topliwym: Żelowanie w maszynach do powlekania klejem topliwym występuje, gdy polimery kleju sieciują się lub degradują z powodu nadmiernego ciepła, długiego czasu przebywania lub zanieczyszczeń, tworząc miękkie lub twarde cząstki, które zatykają dysze i powodują smugi. Aby zapobiec żelowaniu, utrzymuj temperaturę topnienia ściśle w zakresie zalecanym przez producenta kleju – zazwyczaj 130–180°C dla EVA i 150–200°C dla poliolefin – stosując precyzyjną regulację temperatury PID z dokładnością ±1°C. Unikaj przetrzymywania kleju w zbiorniku topiącym przez dłuższy czas; wdroż system zarządzania materiałami FIFO. Używaj zbiorników i topielników z powłoką teflonową, aby zapobiec karbonizacji i przywieraniu. Zainstaluj drobne filtry (100–200 mesh) w linii stopionego kleju, aby wychwytywały żele i cząstki osadów, zanim dotrą do dyszy. W przypadku klejów podatnych na żelowanie, takich jak SIS, zapewnij równomierne ogrzewanie, aby zapobiec aglomeracji. Regularne czyszczenie zbiornika i płukanie dyszy świeżym klejem są niezbędne. Stosuj osłonę gazem obojętnym w zbiorniku topiącym, aby zminimalizować utlenianie. Monitoruj trendy ciśnienia – rosnące ciśnienie wskazuje na zatykanie filtra lub nagromadzenie żelu. Rozważ zastosowanie systemu filtracji stopionego kleju z wymiennymi wkładami do krytycznych zastosowań. Szkol operatorów, aby rozpoznawali wczesne oznaki żelowania (skoki ciśnienia, przerywane smugi) i reagowali natychmiast. Dokumentuj numery partii kleju i warunki procesu dla zapewnienia identyfikowalności.
Hur man förhindrar gelbildning i hot melt-coatingmaskin: Gelbildning i hot melt-coatingmaskiner uppstår när limpolymerer tvärbinder eller bryts ned på grund av överdriven värme, lång uppehållstid eller kontaminering, vilket bildar mjuka eller hårda partiklar som täpper till munstycken och orsakar ränder. För att förhindra gelbildning, håll smälttemperaturen strikt inom tillverkarens rekommenderade intervall – typiskt 130–180 °C för EVA och 150–200 °C för polyolefiner – med exakt PID-temperaturreglering med ±1 °C noggrannhet. Undvik att hålla lim i smälttanken under längre perioder; inför ett FIFO-materialhanteringssystem. Använd teflonbelagda tankar och smältare för att förhindra karbonisering och vidhäftning. Installera finfilter (100–200 mesh) i smältledningen för att fånga upp geler och förkolningspartiklar innan de når munstycket. För gelbenägna lim som SIS, säkerställ jämn uppvärmning för att förhindra agglomerering. Regelbunden tankrengöring och spolning av munstycket med färskt lim är viktigt. Använd inert gas i smälttanken för att minimera oxidation. Övervaka trycktrender – stigande tryck indikerar filtertilltäppning eller gelackumulering. Överväg ett in-line smältfiltreringssystem med utbytbara patroner för kritiska tillämpningar. Utbilda operatörer att känna igen tidiga tecken på gelbildning (trycktoppar, intermittenta ränder) och agera omedelbart. Dokumentera limsatsnummer och processförhållanden för spårbarhet.
Hoe gelering in hot melt-coatingmachine te voorkomen: Gelering in hot melt-coatingmachines treedt op wanneer lijmpolymeren vernetten of degraderen door overmatige hitte, lange verblijftijd of verontreiniging, waardoor zachte of harde deeltjes ontstaan die matrijzen verstoppen en strepen veroorzaken. Om gelering te voorkomen, houd de smelttemperatuur strikt binnen het door de lijmfabrikant aanbevolen bereik – typisch 130–180 °C voor EVA en 150–200 °C voor polyolefinen – met behulp van nauwkeurige PID-temperatuurregeling met ±1 °C nauwkeurigheid. Vermijd dat lijm gedurende langere tijd in de smelttank blijft; voer een FIFO-materiaalbeheersysteem in. Gebruik tefloncoated tanks en smelters om verkooling en aanhechting te voorkomen. Installeer fijne filters (100–200 mesh) in de smeltleiding om gels en verkoolde deeltjes op te vangen voordat ze de matrijs bereiken. Voor gelgevoelige lijmen zoals SIS, zorg voor gelijkmatige verwarming om agglomeratie te voorkomen. Regelmatige tankreiniging en spoeling van de matrijs met verse lijm zijn essentieel. Gebruik een inert gasdeken in de smelttank om oxidatie te minimaliseren. Houd druk trends in de gaten – stijgende druk duidt op filterverstopping of gelophoping. Overweeg een inline smeltfiltratiesysteem met verwisselbare cartridges voor kritische toepassingen. Train operators om vroege tekenen van gelering (drukpieken, intermitterende strepen) te herkennen en onmiddellijk te reageren. Documenteer lijmbatchnummers en procesomstandigheden voor traceerbaarheid.
