Kühl- und Aufwickelprozess der Heißschmelzbeschichtungsmaschine
Nach dem Beschichten und Laminieren verfestigt der Kühl- und Aufwickelprozess der Heißschmelz-Beschichtungsmaschine den Klebstoff und bereitet das Endprodukt für die Lagerung oder Weiterverarbeitung vor. Das beschichtete Substrat (oder Laminat) läuft über eine oder mehrere gekühlte Walzen, die typischerweise auf 5–25 °C wassergekühlt sind. Die Oberfläche der Kühlwalze ist poliert verchromt oder Teflon-beschichtet, um ein Anhaften zu verhindern. Der Kühlabschnitt kann mehrere Walzen oder ein flaches Kühlbett umfassen, um eine ausreichende Verweilzeit für die vollständige Verfestigung zu gewährleisten, insbesondere bei dicken Beschichtungen (100–200 gsm). Temperatur und Geschwindigkeit werden gesteuert, um thermisches Schrumpfen oder Verziehen zu vermeiden. Nach dem Kühlen gelangt das Material in die Aufwickelstation, wo es auf einen neuen Kern gewickelt wird. Der Aufwickler verfügt über einen oberflächen- oder zentrumsangetriebenen Turmwickler mit automatischem Rollenwechsel. Die Spannungsregelung ist entscheidend, um Teleskopieren oder Überdehnung zu verhindern; Kraftmessdosen und Tänzerrollen halten die Spannung konstant (typischerweise 10–30 N). Eine Anlegewalze übt leichten Druck aus, um eine glatte, luftfreie Rolle zu gewährleisten. Das Spannungsprofil kann abnehmend sein – niedrigere Spannung am Kern, allmählich ansteigend zu den äußeren Schichten – um Quetschungen zu vermeiden. Der Aufwickler umfasst auch eine Kantenbesäumung und eine Schneidvorrichtung für die Herstellung mehrerer schmalerer Rollen. Die SPS der Maschine synchronisiert die Aufwickelgeschwindigkeit mit der Bahngeschwindigkeit, um eine konstante Bahnspannung aufrechtzuerhalten. Der Aufwickelprozess endet mit der Rollenkennzeichnung und -wägung. Die regelmäßige Wartung umfasst die Reinigung der Kühlwalze, die Überprüfung der Lagerausrichtung und die Kalibrierung der Kraftmessdosen. Eine ordnungsgemäße Kühlung und Aufwicklung gewährleisten die Dimensionsstabilität der Folie und die Rollenqualität, wodurch Blockieren oder Verformung verhindert werden.
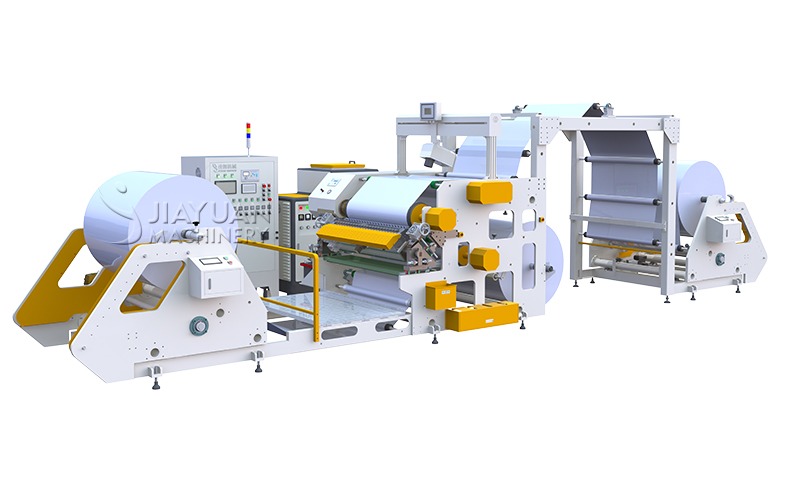
Schmelzklebebeschichtungsmaschine
Proces chłodzenia i przewijania w maszynie do powlekania klejem topliwym: Po powlekaniu i laminowaniu proces chłodzenia i przewijania maszyny do powlekania klejem topliwym zestala klej i przygotowuje gotowy produkt do przechowywania lub dalszej konwersji. Powleczone podłoże (lub laminat) przechodzi przez jeden lub więcej chłodzonych wałków, zwykle chłodzonych wodą do 5–25°C. Powierzchnia wałka chłodzącego jest polerowanym chromem lub pokryta teflonem, aby zapobiec przywieraniu. Sekcja chłodzenia może obejmować wiele wałków lub płaskie łoże chłodzące, aby zapewnić wystarczający czas przebywania dla pełnego zestalenia, szczególnie w przypadku grubych powłok (100–200 gsm). Temperatura i prędkość są kontrolowane, aby uniknąć skurczu termicznego lub odkształceń. Po schłodzeniu materiał trafia do stanowiska przewijania, gdzie jest nawijany na nowy rdzeń. Przewijarka wyposażona jest w powierzchniową lub centralną nawijarkę rewolwerową z automatyczną zmianą rolek. Kontrola naciągu jest kluczowa, aby zapobiec teleskopowaniu lub nadmiernemu dociskowi; czujniki naprężenia i rolki tancerki utrzymują stały naciąg (zwykle 10–30 N). Wałek dociskowy przykłada delikatny nacisk, aby zapewnić gładką, bezpowietrzną rolkę. Profil naciągu może być zwężany – niższy naciąg przy rdzeniu, stopniowo zwiększany do warstw zewnętrznych – aby zapobiec zgnieceniu. Przewijarka zawiera również jednostkę przycinania krawędzi i cięcie do produkcji wielu węższych rolek. PLC maszyny synchronizuje prędkość przewijania z prędkością linii, aby utrzymać stały naciąg wstęgi. Proces przewijania kończy się etykietowaniem i ważeniem rolek. Regularna konserwacja obejmuje czyszczenie wałka chłodzącego, sprawdzanie ustawienia łożysk i kalibrację czujników naprężenia. Właściwe chłodzenie i przewijanie zapewniają stabilność wymiarową folii i jakość rolki, zapobiegając blokowaniu się lub deformacji.
Kylnings- och återrullningsprocess i hot melt-coatingmaskin: Efter beläggning och laminering stelnar kylnings- och återrullningsprocessen i hot melt-coatingmaskinen limmet och förbereder den färdiga produkten för lagring eller vidare omvandling. Det belagda substratet (eller laminatet) passerar över en eller flera kylda valsar, vanligtvis vattenkylda till 5–25 °C. Kylvalsens yta är polerad krom eller teflonbelagd för att förhindra vidhäftning. Kylsektionen kan inkludera flera valsar eller en platt kylbädd för att säkerställa tillräcklig uppehållstid för fullständig stelning, särskilt för tjocka beläggningar (100–200 gsm). Temperatur och hastighet styrs för att undvika termisk krympning eller skevhet. Efter kylning går materialet in i återrullningsstationen, där det lindas upp på en ny kärna. Återrullaren har en ytdriven eller centerdriven tornvindare med automatisk rullebyte. Dragkontroll är avgörande för att förhindra teleskopering eller överspänning; lastceller och dansvalsar upprätthåller konstant dragkraft (typiskt 10–30 N). En påläggningsvals applicerar försiktigt tryck för att säkerställa en jämn, luftfri rulle. Dragprofilen kan vara avsmalnande – lägre dragkraft vid kärnan, gradvis ökande till de yttre lagren – för att förhindra krossning. Återrullaren inkluderar också en kanttrimmningsenhet och en slits för att producera flera smalare rullar. Maskinens PLC synkroniserar återrullningshastigheten med linjehastigheten för att upprätthålla konstant banans dragkraft. Återrullningsprocessen avslutas med rullmärkning och vägning. Regelbundet underhåll inkluderar rengöring av kylvalsen, kontroll av lagerinriktning och kalibrering av lastceller. Korrekt kylning och återrullning säkerställer filmens dimensionella stabilitet och rullekvalitet, vilket förhindrar blockering eller deformation.
Koel- en opwikkelproces in hot melt-coatingmachine: Na coaten en lamineren stolt het koel- en opwikkelproces van de hot melt-coatingmachine de lijm uit en bereidt het eindproduct voor op opslag of verdere conversie. Het gecoate substraat (of laminaat) gaat over een of meer gekoelde rollen, doorgaans watergekoeld tot 5–25 °C. Het oppervlak van de koelrol is gepolijst chroom of tefloncoated om aanhechting te voorkomen. De koelsectie kan meerdere rollen of een vlak koelbed omvatten om voldoende verblijftijd voor volledige uitharding te garanderen, vooral voor dikke coatings (100–200 gsm). De temperatuur en snelheid worden geregeld om thermische krimp of vervorming te voorkomen. Na koeling gaat het materiaal naar het opwikkelstation, waar het op een nieuwe kern wordt gewikkeld. De opwikkelaar heeft een oppervlakte- of centrumgedreven turretwinder met automatische rolwisseling. Spanningsregeling is cruciaal om telescopering of overspanning te voorkomen; krachtsensoren en dansrollen handhaven een constante spanning (doorgaans 10–30 N). Een contactrol oefent lichte druk uit om een gladde, luchtvrije rol te garanderen. Het spanningsprofiel kan taps zijn – lagere spanning bij de kern, geleidelijk toenemend naar de buitenste lagen – om verplettering te voorkomen. De opwikkelaar heeft ook een randbesnoeiingseenheid en een snij-inrichting voor meerdere smallere rollen. De PLC van de machine synchroniseert de opwikkelsnelheid met de lijnsnelheid om een constante baanspanning te handhaven. Het opwikkelproces wordt afgesloten met rolmarkering en wegen. Regelmatig onderhoud omvat het reinigen van de koelrol, het controleren van de lageruitlijning en het kalibreren van de krachtsensoren. Een goede koeling en opwikkeling zorgen voor de dimensionale stabiliteit en rolkwaliteit van de folie, waardoor blokkering of vervorming wordt voorkomen.
